Il n'y a pas si longtemps, la partie pneumatique d'une machine était du ressort d'un tiers. Le concepteur mécanique dessinait le châssis, y insérait des blocs provisoires pour les vérins et les distributeurs, puis envoyait le modèle à un fournisseur de systèmes hydrauliques et pneumatiques qui, sur papier (ou à l'aide d'un logiciel de schématisation distinct), calculait le réseau de tuyauterie, le diamètre des orifices et l'encombrement. L'air comprimé était considéré comme acquis. Puis le prototype s'est mis à siffler.
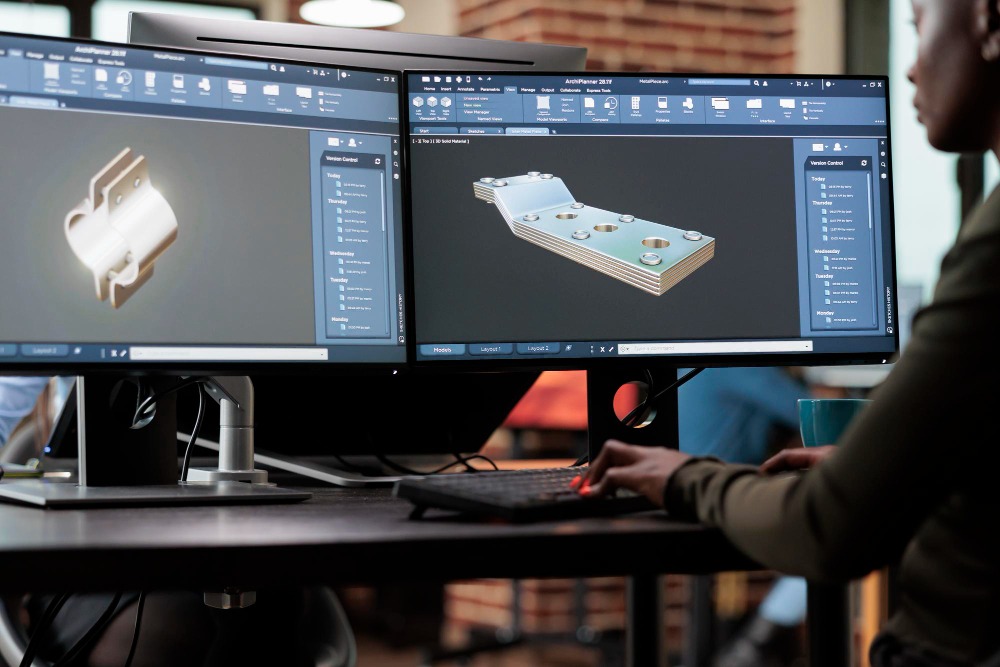
Aujourd'hui, les données de débit d'air arrivent en premier sur le poste de travail CAO. Alésage, course, fréquence de cycle, débit d'air requis (SCFM), coefficient de débit (Cv) de la vanne, dimensionnement des orifices du collecteur, ventilation de l'enceinte et indice de protection : tout cela est modélisé en même temps que la géométrie, car c'est grâce à la CAO mécanique que les compromis sont résolus.
Ce changement est crucial pour tout constructeur de machines. Un cylindre qui semble correct une fois assemblé peut néanmoins présenter un manque d'air, une fuite ou une surchauffe de ses solénoïdes dès qu'il est mis en contact avec de l'air ambiant.
Le flux d'air doit être intégré au modèle CAO dès le départ.
Un vérin pneumatique est une pièce géométrique à laquelle est associée une contrainte de débit. L'alésage et la course déterminent le volume balayé. Le nombre de cycles par minute détermine la vitesse de remplissage de ce volume. La pression d'alimentation détermine la quantité d'air comprimé que le compresseur doit fournir. Modéliser la géométrie sans ces valeurs revient à obtenir un corps adapté à un assemblage sous-dimensionné.
La CAO prenant en compte les flux d'air est devenue indispensable depuis un certain temps. Le débit d'air requis par l'actionneur (SCFM) détermine le choix de la vanne, le coefficient de débit (Cv) de la vanne détermine le dimensionnement des orifices sur le collecteur, et l'emplacement du collecteur détermine la longueur des tubulures, ce qui influe sur la perte de charge et, finalement, sur la vitesse de l'actionneur. Modifier une seule variable entraîne la modification des autres. Il est donc préférable d'observer ces modifications dans le modèle plutôt que sur l'atelier.
SCFM et CFM ne sont pas des nombres identiques.
Cette terminologie est source de confusion pour les concepteurs. Le CFM (débit d'air par minute) correspond au débit volumique à la température et à la pression du point de mesure. Ces deux unités ne sont pas interchangeables. Les confondre est la principale cause du sous-dimensionnement d'une machine.
Pour une compréhension plus claire de la différence pratique et des raisons pour lesquelles le débit nominal SCFM d'un compresseur sera toujours supérieur à son débit nominal CFM à la pression de ligne, le tableau comparatif SCFM/CFM de Nigen est une excellente introduction à garder sous la main près de votre poste de travail de CAO. Une fois cette distinction bien assimilée, les fiches techniques des fabricants de vannes, de cylindres et de compresseurs cessent de se contredire.
Les spécifications du débit d'air déterminent le modèle d'actionneur
Le diamètre d'alésage est le paramètre le plus important à prendre en compte. La consommation d'air est proportionnelle au carré du diamètre ; ainsi, un actionneur surdimensionné par intuition peut doubler, voire tripler, le débit d'air (SCFM) que le reste du système doit fournir. La course a également son importance, mais de façon linéaire. La fréquence de cycle multiplie la consommation par course.
L'autre contrainte est dimensionnelle. Si l'actionneur doit être interchangeable avec des pièces standard, sa géométrie de montage ne peut être modifiée librement. Des normes comme l'ISO 6431 pour les vérins monotige définissent l'entraxe des trous de fixation, le filetage des extrémités de tige et l'emplacement des orifices pour des alésages de 32 à 320 mm. En modélisant selon la norme, tout vérin compatible s'intègre facilement à l'assemblage. En revanche, une modélisation libre transforme chaque intervention en pièce sur mesure.
Le collecteur modifie l'assemblage
C'est au niveau du collecteur que se joue l'optimisation du flux d'air. Le diamètre des orifices doit correspondre au coefficient de débit (Cv) requis par les actionneurs. Le bloc moteur doit être suffisamment proche de ces actionneurs pour que la longueur des tubulures n'affecte pas la pression disponible. Enfin, le matériau doit résister aux conditions environnementales les plus extrêmes : brouillard de liquide de refroidissement, lavage, chaleur ambiante et vibrations.
Modéliser le collecteur comme un corps réel et dimensionné (et non comme un bloc générique) oblige à prendre ces décisions dès le début. On vérifie ainsi si le bloc de soupapes entre en collision avec un élément du châssis. On vérifie si les orifices d'échappement débouchent sur un faisceau de câbles. On vérifie si le point de fixation repose sur une surface plane ou sur une soudure mal placée. Rien de tout cela n'apparaît sur un schéma.
Les caractéristiques d'encapsulation contraignent la géométrie CAO
Un boîtier abritant des électrovannes, des collecteurs ou des commandes pneumatiques doit être étanche aux agressions extérieures et, souvent, permettre l'évacuation d'une quantité contrôlée de chaleur. Le système de classification NEMA définit ce que signifie « empêcher la pénétration » dans un environnement donné (poussière, huile qui goutte, eau projetée par un tuyau, atmosphères corrosives), et chaque classification a des conséquences géométriques directes sur le modèle.
Les retombées se font sentir en aval.
En aval, principalement. Lorsque les spécifications de débit d'air déterminent le modèle dès le départ, les échanges avec le fournisseur de systèmes pneumatiques concernant le dimensionnement des vannes ne prennent que quelques minutes au lieu de plusieurs jours. Les longueurs de tuyauterie sont réduites et les longueurs optimisées, car le collecteur est positionné de manière optimale.
Les temps de cycle des prototypes sont proches des temps calculés car la perte de charge a été budgétisée et non estimée. De plus, l'enceinte est livrée avec sa capacité de pression intacte car chaque traversée a été vérifiée par rapport à la géométrie du joint avant la découpe du premier panneau.
Rien de tout cela ne nécessite d'outillage particulier. Il faut que le débit d'air (SCFM), le coefficient de frottement (Cv), l'alésage, la course et la classe d'entrée soient des paramètres essentiels du modèle, et non pas des données regroupées dans un tableur que personne n'ouvre avant la mise en service.