কিছুদিন আগেও, একটি মেশিনের বায়ুচালিত অংশটি ছিল অন্য কারো সমস্যা। মেকানিক্যাল ডিজাইনার কাঠামোটির নকশা করতেন, সিলিন্ডার ও ভালভ ব্যাংকের জন্য প্লেসহোল্ডার ব্লক বসিয়ে দিতেন এবং মডেলটি একজন ফ্লুইড-পাওয়ার সরবরাহকারীর কাছে পাঠিয়ে দিতেন, যিনি কাগজে-কলমে (অথবা সম্পূর্ণ আলাদা একটি স্কিম্যাটিক টুলে) টিউবিং রান, পোর্টের আকার এবং এনক্লোজারের ফিট ঠিক করে নিতেন। ধরেই নেওয়া হতো যে এটি বায়ুচালিত। তারপর প্রোটোটাইপটি হিসহিস শব্দ করতে লাগল।
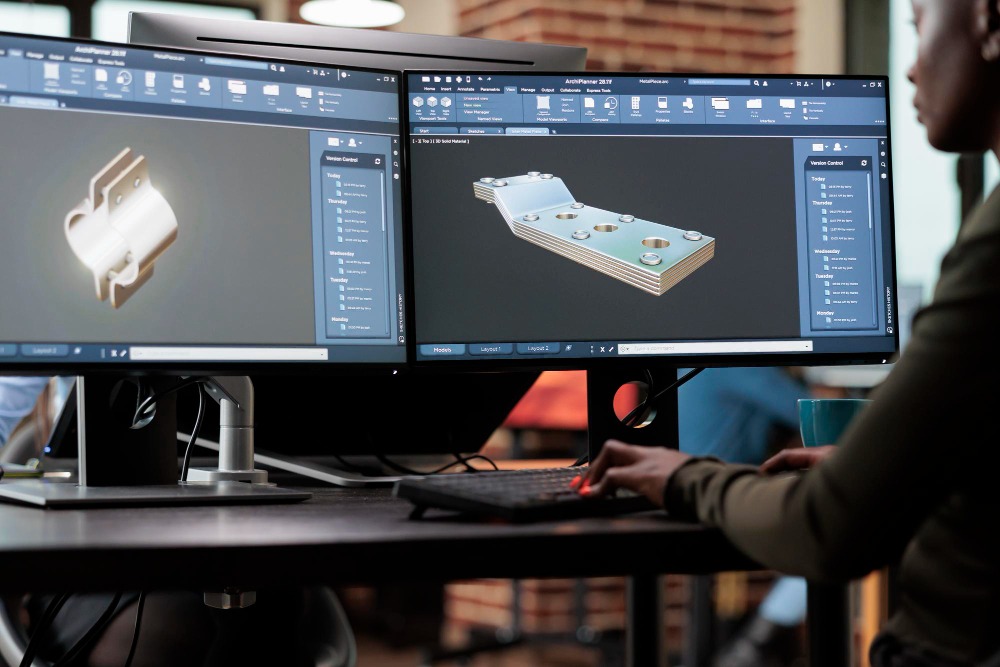
বর্তমানে এয়ারফ্লো-এর সংখ্যাগুলো প্রথমে CAD ওয়ার্কস্টেশনে এসে পৌঁছায়। বোর, স্ট্রোক, সাইকেল রেট, SCFM ডিমান্ড, ভালভ Cv, ম্যানিফোল্ড পোর্ট সাইজিং, এনক্লোজার ভেন্টিং এবং ইনগ্রেস রেটিং—এই সবকিছু জ্যামিতির পাশাপাশি মডেল করা হয়, কারণ MCAD-এই বিভিন্ন বিষয়গুলির মধ্যেকার ভারসাম্য রক্ষা করা হয়।
যারা যন্ত্র তৈরি করেন, তাদের জন্য এই পরিবর্তনটি গুরুত্বপূর্ণ। একটি সিলিন্ডার যা অ্যাসেম্বলিতে দেখতে ঠিকঠাক মনে হয়, আসল বাতাস লাগার মুহূর্তেই সেটি বাতাসের অভাবে অকার্যকর হয়ে যেতে পারে, ফুটো হতে পারে, বা তার সোলেনয়েডগুলো পুড়ে যেতে পারে।
শুরু থেকেই CAD মডেলে বায়ুপ্রবাহ অন্তর্ভুক্ত থাকা উচিত।
একটি নিউম্যাটিক সিলিন্ডার হলো একটি জ্যামিতিক অংশ যার সাথে একটি প্রবাহ-হারের বাধ্যবাধকতা সংযুক্ত থাকে। এর বোর এবং স্ট্রোক এর পরিবাহিত আয়তন নির্ধারণ করে। প্রতি মিনিটে যন্ত্রটির যে সংখ্যক চক্র সম্পন্ন করতে হয়, তা নির্ধারণ করে সেই আয়তন কত দ্রুত পুনরায় পূর্ণ হবে। সরবরাহ চাপ নির্ধারণ করে যে, এই চাহিদা মেটাতে কম্প্রেসারকে কী পরিমাণ মুক্ত বায়ু সরবরাহ করতে হবে। এই সংখ্যাগুলো ছাড়া জ্যামিতির মডেল তৈরি করলে, আপনি এমন একটি কাঠামো পাবেন যা এমন একটি অ্যাসেম্বলির ভেতরে আঁটে, কিন্তু সেই অ্যাসেম্বলি বায়ুর জোগানে অপ্রতুল থাকে।
এয়ারফ্লো-অ্যাওয়ার ক্যাড (Airflow-aware CAD) বেশ কিছুদিন আগেই ঐচ্ছিক থাকা বন্ধ করেছে। অ্যাকচুয়েটরের SCFM চাহিদা ভালভ নির্বাচনকে চালিত করে, ভালভের Cv ম্যানিফোল্ডের পোর্ট সাইজিং নির্ধারণ করে, এবং ম্যানিফোল্ডের অবস্থান টিউবিংয়ের দৈর্ঘ্য নির্ধারণ করে, যা চক্রাকারে ফিরে এসে প্রেসার ড্রপ এবং অবশেষে অ্যাকচুয়েটরের গতিকে প্রভাবিত করে। যেকোনো একটি ভ্যারিয়েবল পরিবর্তন করলে অন্যগুলোও তার সাথে সাথে পরিবর্তিত হয়। কারখানায় কাজ করার চেয়ে মডেলে এই প্রক্রিয়াটি ঘটতে দেখাই শ্রেয়।
SCFM এবং CFM একই সংখ্যা নয়।
এই পরিভাষাটি ডিজাইনারদের প্রয়োজনের চেয়ে বেশি বিভ্রান্ত করে। CFM হলো পরিমাপ বিন্দুতে বিদ্যমান তাপমাত্রা ও চাপে আয়তনিক প্রবাহ। এই দুটি পরস্পর পরিবর্তনযোগ্য নয়। এই দুটিকে গুলিয়ে ফেলার ফলেই একটি যন্ত্রে প্রয়োজনের তুলনায় ঘাটতি দেখা দেয়।
ব্যবহারিক পার্থক্যটি আরও পরিষ্কারভাবে বোঝার জন্য, এবং কেন একটি কম্প্রেসরের নেমপ্লেটে থাকা SCFM সর্বদা লাইন প্রেসারে তার CFM-কে ছাড়িয়ে যায়, তা জানতে নাইজেন (Nigen)-এর SCFM বনাম CFM-এর বিশ্লেষণটি আপনার CAD ওয়ার্কস্টেশনের পাশে বুকমার্ক করে রাখার জন্য একটি দরকারি প্রাথমিক নির্দেশিকা। একবার এই পার্থক্যটি অভ্যাসে পরিণত হলে, ভালভ, সিলিন্ডার এবং কম্প্রেসর বিক্রেতাদের স্পেসিফিকেশন শিটগুলো আর একে অপরের সাথে সাংঘর্ষিক হয় না।
বায়ুপ্রবাহের স্পেসিফিকেশন অ্যাকচুয়েটর মডেলটিকে চালিত করে
বোরের ব্যাস হলো সবচেয়ে গুরুত্বপূর্ণ সংখ্যা যা আপনি বেছে নেন। বায়ু খরচ বোরের বর্গের সমানুপাতিক, তাই শুধু অনুমানের উপর ভিত্তি করে এক ধাপ বড় আকারের একটি অ্যাকচুয়েটর বেছে নিলে তা সিস্টেমের বাকি অংশের জন্য প্রয়োজনীয় SCFM-কে দ্বিগুণ বা তিনগুণ করে দিতে পারে। স্ট্রোকের দৈর্ঘ্যও গুরুত্বপূর্ণ, তবে তা রৈখিকভাবে। প্রতি-স্ট্রোকের চাহিদা যা-ই হোক না কেন, সাইকেল রেট তার সাথে গুণিত হয়।
আরেকটি সীমাবদ্ধতা হলো মাত্রাগত। যদি অ্যাকচুয়েটরটিকে বাজারে সহজলভ্য যন্ত্রাংশের সাথে বিনিময়যোগ্য হতে হয়, তবে এর মাউন্টিং জ্যামিতি একটি স্বাধীন পরিবর্তনযোগ্য বিষয় নয়। একক-রড সিলিন্ডারের জন্য ISO 6431-এর মতো মানগুলো ৩২ থেকে ৩২০ মিমি বোর পরিসীমা জুড়ে মাউন্টিং-হোলের নকশা, রড-এন্ডের থ্রেড এবং পোর্টের অবস্থান নির্দিষ্ট করে দেয়। এই মান অনুযায়ী মডেল তৈরি করলে যেকোনো উপযুক্ত সিলিন্ডার অ্যাসেম্বলিতে সহজেই বসে যায়। কিন্তু হাতে এঁকে মডেল তৈরি করলে প্রতিটি সার্ভিস কলই একটি কাস্টম যন্ত্রাংশে পরিণত হয়।
ম্যানিফোল্ড অ্যাসেম্বলি পরিবর্তন করে
ম্যানিফোল্ডেই বায়ুপ্রবাহের কার্যকারিতা নির্ধারিত হয়। পোর্টের আকার অ্যাকচুয়েটরগুলোর প্রয়োজনীয় Cv-এর সাথে মিলতে হয়। ব্লকটিকে অ্যাকচুয়েটরগুলোর যথেষ্ট কাছাকাছি বসাতে হয়, যাতে টিউবিংয়ের দৈর্ঘ্য চাপের বাজেট কমিয়ে না দেয়। এবং এর উপাদানকে পারিপার্শ্বিক পরিবেশের যেকোনো প্রতিকূলতা—তা কুল্যান্টের কুয়াশা, ওয়াশডাউন, পারিপার্শ্বিক তাপ বা কম্পন যাই হোক না কেন—তা সহ্য করার মতো হতে হয়।
ম্যানিফোল্ডকে একটি বাস্তব, মাপযুক্ত কাঠামো হিসেবে মডেল করলে (কোনো প্লেসহোল্ডার ব্লক হিসেবে নয়) সেই সিদ্ধান্তগুলো শুরুতেই নিতে হয়। আপনি দেখতে পান যে ভালভ স্ট্যাকটি কাছাকাছি কোনো ফ্রেম মেম্বারের সাথে ধাক্কা খাচ্ছে কি না। আপনি দেখতে পান যে এক্সহস্ট পোর্টগুলো কোনো ওয়্যার হারনেসে গিয়ে পড়ছে কি না। আপনি দেখতে পান যে মাউন্টিং প্যাটার্নটি কোনো সমতল পৃষ্ঠে বসছে নাকি কোনো বেমানান ওয়েল্ড সিমে। এর কোনো কিছুই একটি স্কিমেটিক-এ দেখা যায় না।
ঘেরের রেটিং CAD জ্যামিতিকে সীমাবদ্ধ করে
যে আবরণে সোলেনয়েড ভালভ, ম্যানিফোল্ড বা নিউম্যাটিক কন্ট্রোল থাকে, সেটিকে বাইরের প্রভাব থেকে সুরক্ষিত রাখতে হয় এবং প্রায়শই একটি নিয়ন্ত্রিত পরিমাণ তাপ বের হতে দিতে হয়। NEMA রেটিং সিস্টেম একটি নির্দিষ্ট পরিবেশের (ধুলো, চুইয়ে পড়া তেল, হোস পাইপের মাধ্যমে ছোঁড়া জল, ক্ষয়কারী পরিবেশ) জন্য “ভেতরে প্রবেশ নিষেধ” কথাটির অর্থ কী, তা নির্ধারণ করে দেয় এবং প্রতিটি রেটিং-এর মডেলের উপর সরাসরি জ্যামিতিক প্রভাব থাকে।
এর সুফল শেষ পর্যায়ে দেখা যায়।
মূলত ডাউনস্ট্রিমে। যখন এয়ারফ্লো স্পেসিফিকেশন শুরু থেকেই মডেলটিকে চালিত করে, তখন নিউম্যাটিক সরবরাহকারীর সাথে ভালভের আকার নির্ধারণ নিয়ে আলোচনা করতে দিনের পরিবর্তে মিনিট লেগে যায়। টিউবিং রানগুলো আরও ছোট এবং সোজা হয়, কারণ ম্যানিফোল্ডটি যেখানে থাকা দরকার সেখানেই বসে।
প্রোটোটাইপের উৎপাদন চক্রের সময়কাল হিসাব করা সময়ের কাছাকাছি আসে, কারণ চাপ হ্রাসের বিষয়টি অনুমান না করে বাজেট অনুযায়ী করা হয়েছিল। এবং এনক্লোজারটি তার রেটিং অক্ষুণ্ণ রেখেই পাঠানো হয়, কারণ প্রথম প্যানেলটি কাটার আগেই সিলের জ্যামিতির সাথে মিলিয়ে প্রতিটি ছিদ্র পর্যালোচনা করা হয়েছিল।
এর কোনোটির জন্যই বিশেষ কোনো যন্ত্রপাতির প্রয়োজন হয় না। এর জন্য প্রয়োজন SCFM, Cv, বোর, স্ট্রোক এবং ইনগ্রেস ক্লাস, যা মডেলের মধ্যেই প্রথম শ্রেণীর উপাদান হিসেবে থাকবে; কোনো আলাদা স্প্রেডশিটে নয়, যা কমিশনিংয়ের আগে কেউ খোলে না।